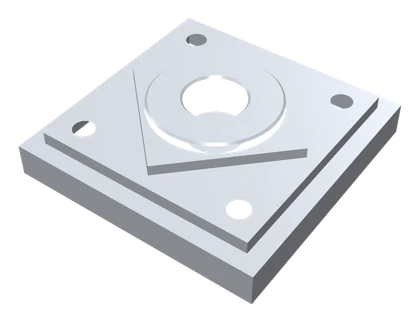
铝 6061-T601精度试件
方台、45° 菱形台、圆台三层叠放,中心镗孔,四个钻孔,两处倒角。每道壁一次顺铣精加工,偏差就是机床的。
全部网格在 0.02 mm 以内展示的能力
- 两轴 45° 联动与圆弧插补
- 分层粗加工,一刀精加工
- 螺旋插补镗孔、G83 啄钻、V 刀倒角
毛坯: 60 × 60 × 16 mm
优化器:18:37 → 17:38(-5.3 %)
刀具:
T1 flat 6 n3 L20T2 drill 5 118 L25T3 v 6 90 L18
每个示例都是 MC-1 的普通 G 代码,附毛坯、刀具和设计零件。在 Studio 里一键载入即可运行:毛坯夹在虎钳上、刀具表配好、零点已设。下面的数字都是孪生报告的结果。
怎样验证的:每个程序都用闭环驱动模型在 Studio 里完整运行;加工结果与设计零件按 0.02 mm 公差比对,并用开源仿真软件 CAMotics 交叉核对(97.7%~100% 的网格完全一致;差异都在钻尖处,CAMotics 没有钻尖刀形)。之后 Studio 的优化器让每个程序快了 0.2%~8.1%,零件不变——见每个零件“展示的能力”里的“优化器”一行。
铝 6061-T601方台、45° 菱形台、圆台三层叠放,中心镗孔,四个钻孔,两处倒角。每道壁一次顺铣精加工,偏差就是机床的。
全部网格在 0.02 mm 以内毛坯: 60 × 60 × 16 mm
优化器:18:37 → 17:38(-5.3 %)
刀具:
T1 flat 6 n3 L20T2 drill 5 118 L25T3 v 6 90 L18
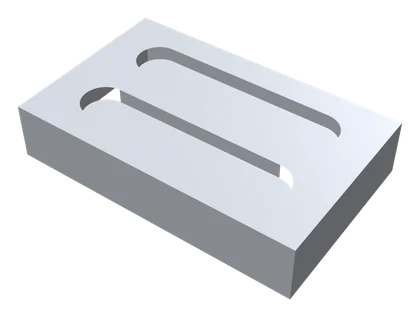
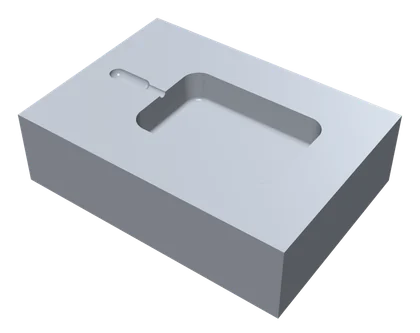
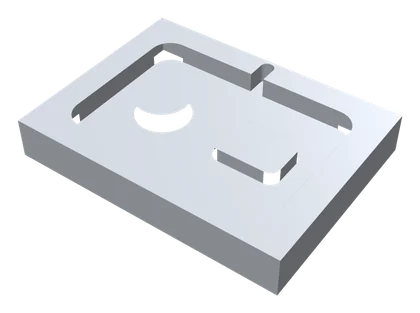
铝 6061-T602圆角型腔里一高一矮两个岛屿,外加一条 Ø6 刀进不去的 4 mm 键槽:斜线下刀、分层粗加工、清壁,最后换 Ø3 刀清残料。三个转速都选在稳定性叶瓣上。
全部网格在 0.02 mm 以内毛坯: 80 × 60 × 12 mm
优化器:10:20 → 9:33(-7.7 %)
刀具:
T1 flat 6 n3 L20T2 flat 3 n2 L12
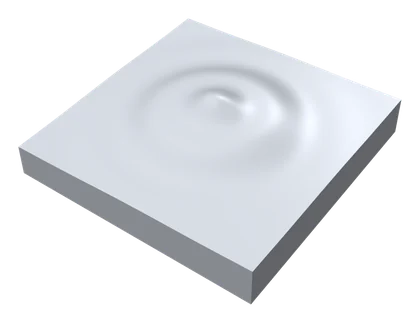
铝 6061-T603斜面上的穹顶加一圈波纹:平底刀开粗,Ø6 球头沿 X 半精,Ø3 球头沿 Y 精加工,行距 0.3 mm(理论残高 7.5 µm),与设计曲面逐格比对。
全部网格在 0.02 mm 以内毛坯: 50 × 50 × 14 mm
优化器:17:43 → 16:47(-5.2 %)
刀具:
T1 flat 6 n3 L20T2 ball 6 n2 L20T3 ball 3 n2 L16
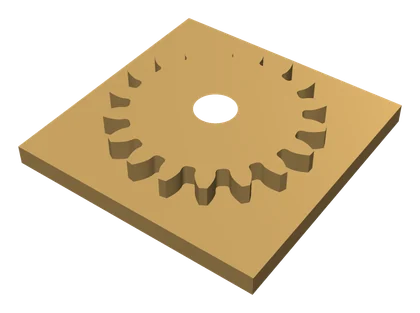
黄铜 HPb59-104模数 2、18 齿、压力角 20°,铣成凸台:Ø6 开粗,再用 Ø1.5 微铣刀以 0.4 mm 分层沿渐开线齿廓、齿根过渡圆和齿顶圆精铣。
全部网格在 0.02 mm 以内毛坯: 50 × 50 × 8 mm
优化器:21:06 → 19:46(-6.3 %)
刀具:
T1 flat 6 n3 L20T2 flat 1.5 n2 s4 l5 L16
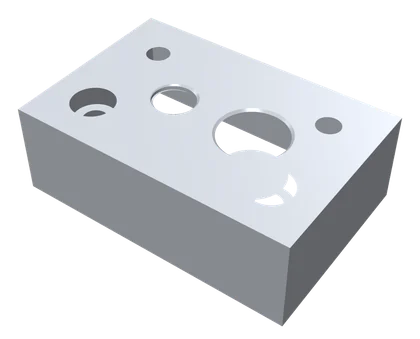
铝 6061-T605点钻、啄钻、螺旋铣沉孔和镗孔,单齿螺纹铣刀铣 M10 × 1.5 内螺纹,T 形槽刀在孔内铣 O 形圈槽。五把刀。
31 格超出 0.02 mm毛坯: 60 × 40 × 20 mm
优化器:15:42 → 15:22(-2.2 %)
刀具:
T1 v 6 90 L18T2 drill 5 118 L25T3 flat 4 n2 L18T4 thread 6.5 60 d4 n1 L20T5 tslot 12 1.5 d5 n4 L20
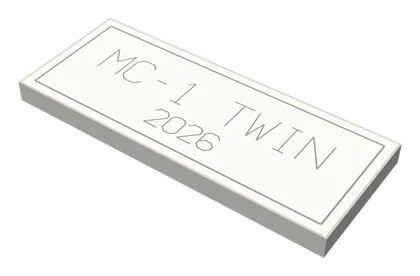
POM(聚甲醛)0660° V 刀在 POM 板上刻边框和单线字体文字——线宽由深度决定——90° V 刀给上边倒角。双面胶装夹,只能轻切削。
无设计零件(雕刻)毛坯: 90 × 36 × 6 mm
优化器:2:28 → 2:28(-0.2 %)
刀具:
T1 v 6 60 L18T2 v 6 90 L18
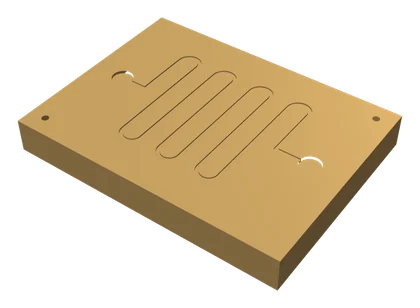
黄铜 HPb59-107两个 Ø3 × 0.4 的储液池,中间 0.5 mm 宽、0.2 mm 深的蛇形流道,两个 Ø1 定位孔。Ø1 与 Ø0.5 微铣刀,22600 rpm。
6 格超出 0.02 mm毛坯: 40 × 30 × 5 mm
优化器:5:11 → 5:02(-3.0 %)
刀具:
T1 flat 1 n2 s3 l3 L16T2 flat 0.5 n2 s3 l2 L16
铝 6061-T608同一条 12 × 4 × 60 mm 的槽用 Ø6 刀做两遍:常规分四层,再用摆线一次到全深、每圈前进 0.15 mm。在曲线里对比切削力、主轴负载和颤振裕度。
全部网格在 0.02 mm 以内毛坯: 80 × 50 × 16 mm
优化器:5:58 → 5:45(-3.5 %)
刀具:
T1 flat 6 n3 L20
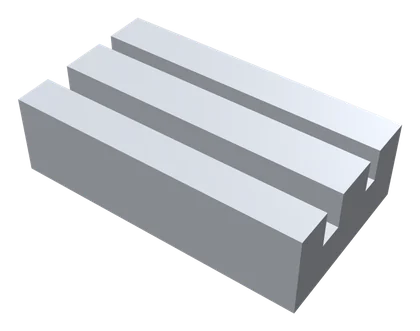
铝 6061-T609一块料上一条 T 形槽、一条燕尾槽:先铣颈部直槽,再让 T 形槽刀和燕尾槽刀从一端穿到另一端,铣出俯视看不见的倒扣。
全部网格在 0.02 mm 以内毛坯: 70 × 40 × 20 mm
优化器:5:51 → 5:42(-2.4 %)
刀具:
T1 flat 6 n3 L20T2 tslot 12 1.5 d5 n4 L20T3 flat 4 n2 L18T4 dovetail 10 60 d3.8 n4 L20
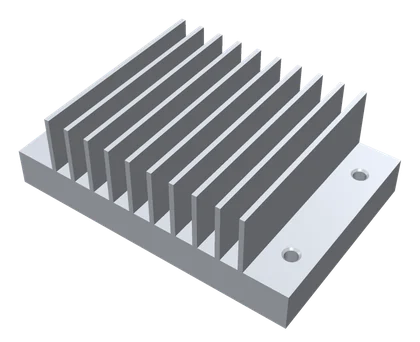
铝 6061-T610十片 1 mm 厚、12 mm 高的散热片(高厚比 12:1),片间 3.6 mm 深窄槽,整块 6061 铣出。长颈 Ø3 刀逐段开槽、逐段精修,已精修的部分下面总有更厚的片根撑着。
全部网格在 0.02 mm 以内毛坯: 60 × 40 × 20 mm
优化器:17:22 → 17:11(-1.1 %)
刀具:
T1 flat 6 n3 L20T2 v 6 90 L18T3 drill 2.5 118 L20T4 flat 3 n2 s6 l13 L17
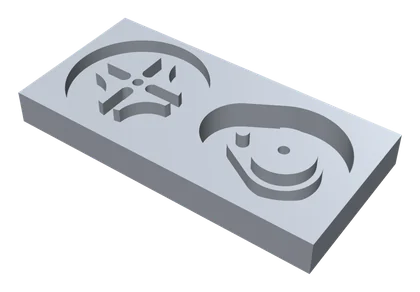
铝 7075-T611四槽槽轮和拨盘并排铣在一块 7075 上,按机构的真实比例:3.54 mm 的槽配 Ø3.5 圆销(间隙 0.04 mm),锁止弧与拨盘的锁止圆盘相配。
全部网格在 0.02 mm 以内毛坯: 90 × 44 × 10 mm
优化器:13:54 → 13:11(-5.2 %)
刀具:
T1 flat 6 n3 L20T2 flat 3 n2 s6 l10 L18
铝 7075-T6127075 注塑模型腔:36 × 24 × 8 mm,侧壁拔模 3°,底部 R1 圆角,转角 R4,另有 Ø4 流道和 Ø2 浇口。平底刀开粗,球头半精、精加工,Ø2 球头清根。
全部网格在 0.02 mm 以内毛坯: 70 × 50 × 20 mm
优化器:12:58 → 11:55(-8.1 %)
刀具:
T1 flat 6 n3 L20T2 ball 4 n2 L16T3 ball 2 n2 s4 l10 L18
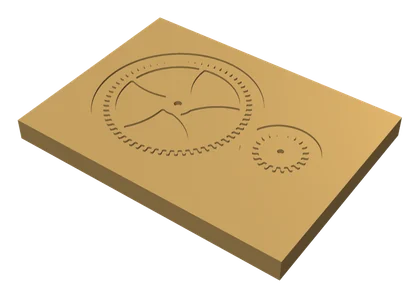
黄铜 HPb59-113黄铜上的一对钟表齿轮:60 齿与 20 齿,模数 0.3,钟表摆线齿形,五条 0.6 mm 宽的弯曲轮辐。Ø0.3 微铣刀每层 0.1 mm 铣齿;在 0.01 mm 网格上比对。
全部网格在 0.02 mm 以内毛坯: 38 × 28 × 3 mm
优化器:20:28 → 19:19(-5.6 %)
刀具:
T1 flat 1 n2 s3 l3 L16T2 flat 0.3 n2 s3 l1 L16
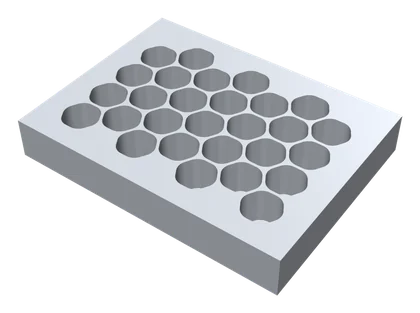
铝 6061-T614二十八个对边 10 mm、深 10 mm 的六角孔,孔间壁厚只有 0.8 mm(高厚比 12.5:1)——航空结构件的减重做法。螺旋下刀,分段精修,壁的下方始终有未铣的材料支撑。
全部网格在 0.02 mm 以内毛坯: 80 × 60 × 12 mm
优化器:18:09 → 17:57(-1.1 %)
刀具:
T1 flat 6 n3 L20T2 flat 4 n2 s6 l12 L18
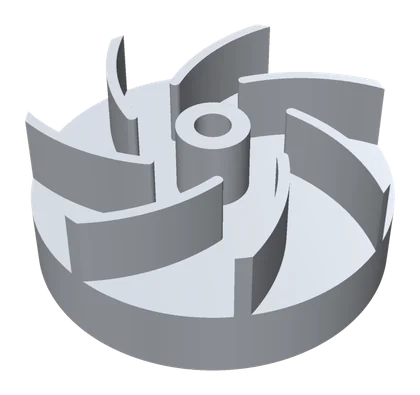
铝 6061-T615七片 1.5 mm 厚、10 mm 高的后弯叶片,从 Ø50 圆棒上铣出。每一刀都从敞开的外缘进刀、顺着流道走,正是五轴叶轮的编程方式。
全部网格在 0.02 mm 以内毛坯: 50 × 50 × 20 mm
优化器:20:40 → 20:27(-1.1 %)
刀具:
T1 flat 6 n3 L16T2 flat 4 n2 s6 l12 L18每个示例都内置在 Studio 里:在“示例程序”菜单里选中,按循环启动即可。