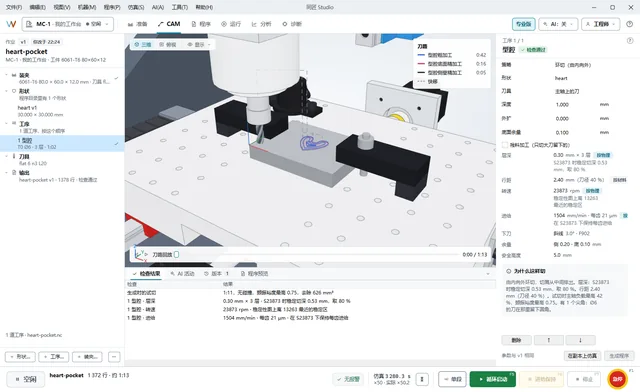
给出形状
SVG 和 DXF 图纸(图层、块、样条、单位),单线字或轮廓字,基本形和公式,或三维加工用的网格:STL、OBJ、3MF、glTF。
每一步都可以在 CAM 工作区里做,也可以交给经 MCP 连接的 AI 助手;两者用的是你电脑上同一个引擎。
SVG 和 DXF 图纸(图层、块、样条、单位),单线字或轮廓字,基本形和公式,或三维加工用的网格:STL、OBJ、3MF、glTF。
型腔、轮廓、槽、孔、文字和三维粗精加工,用机床刀具表里的刀。Studio 写出换刀,并给每把新刀量刀长。
从材料和刀具出发,孪生按稳定性叶瓣选主轴转速,并按颤振、主轴功率、夹具的夹持力和刀具挠度限制每一层的切深。
默认在你装夹的隐藏副本上把程序完整跑完。颤振或超载的工序会重写再跑;之后逐行调进给。
出的是 MC-1 控制器的程序,路径允许的地方都是真正的圆弧(G2/G3)。CAM 工作区里有 2D 形状、七种工序、排料和多次装夹;DXF、网格与三维以及其他工序经 AI 助手使用。
环切、自适应(切宽不变,不抬刀地连到下一处)或往复清料;底面单独精加工;第一把刀够不着的地方,换小刀清残料。
内、外或线上,切穿的零件留桥固定;比刀宽的槽用摆线开出;沿边倒角、去毛刺。
钻孔和啄钻、螺旋镗孔、铣螺纹,退刀高度按台上的东西核对过。
单线字,或用 Noto Sans、电脑自带字体的轮廓字,挖坑或沿中轴线 V 刻;V 刀深度不够的地方换立铣刀接着挖。
分层自适应粗加工,然后平行、等高,或陡坡与缓坡分开走。残脊高度按你的要求控制(默认 0.01 mm),清根刀路清干净角落,并检查刀柄会不会碰到工件。
零件排在一块板上,小件可以排进大件的孔里。一个作业可以有几次装夹:工件就地翻面,每次装夹按顺序生成、在孪生里试切。
转速和进给从一张 17 种材料的表和刀具出发。然后交给孪生:主轴转速放到稳定性叶瓣上;每一层的切深一直减到切削稳定、主轴功率不超过 80 %、不超过夹具能承受的一半,精加工时刀具挠度不超过 0.01 mm。程序里写明每个值是哪一条限制定的。
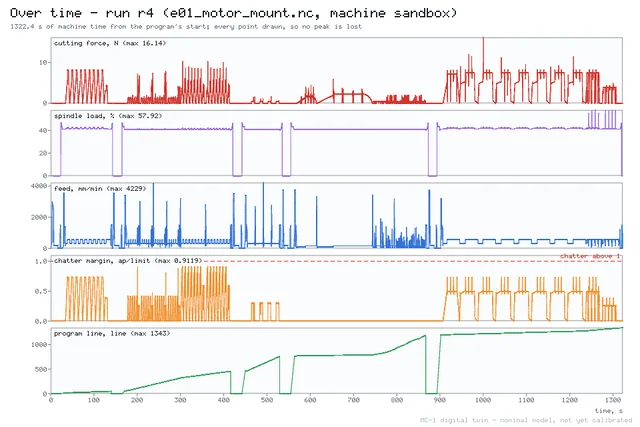
除非你关掉,每个生成的程序都在你装夹的隐藏副本上完整跑完,从工件现在的样子开始。Studio 按 0.02 mm 探查过切和余料,找出碰撞和快移撞料,并说明哪里刀够不着。颤振或超载的工序会重写再跑,最多四轮。
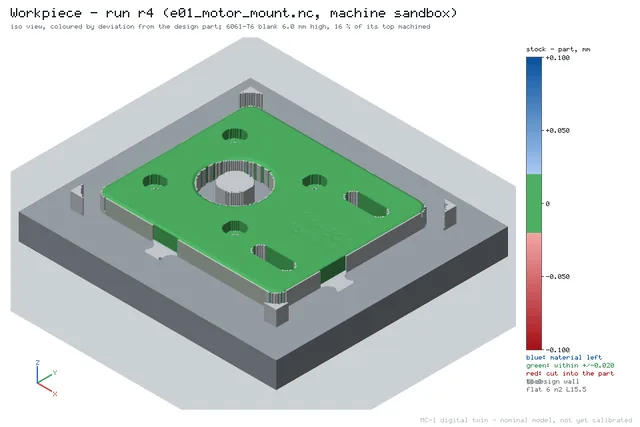
孪生里、用名义的机床参数测得。
在 MC-1 样机与孪生对照标定之前,这些都是用名义参数仿真的结果。
经 MCP,AI 助手用 geometry_import 导入形状,用 program_generate 让 CAM 写出程序——然后像对待任何程序一样,在孪生上检查、仿真、优化。它把形状描述成数据:轮廓、文字、公式。
方便你判断什么时候该用别的 CAM。
在 MC-1 上加工三轴零件,一般不需要。四轴、五轴、车削、STEP 模型或别的机床,请用你熟悉的 CAM;Studio 照样检查、仿真它出的 G 代码。
CAM 是 Studio 的一部分。学习版有型腔、轮廓、开槽、钻孔、刻字和 V 刻、三维平行精加工;创客版和专业版加上自适应、全部三维精加工策略、残料、两面加工和排料,见价格。
不用。CAM 工作区不用 AI 也能用。AI 助手是另一条路——比如用一句话描述零件。
能。CAM 在你的电脑上运行。用 LM Studio 或 Ollama 里的本机模型时,即使由 AI 助手来操作,也什么都不出你的电脑。
它是为 MC-1 用名义参数算出来的——物理模型的估计——再在孪生里跑过。每台 MC-1 计划出厂时带按它自己实测设定的孪生参数,这些数会跟着你的机床走;在别的机床上,请把它们当作起点。