Form bereitstellen
SVG- und DXF-Zeichnungen (Layer, Blöcke, Splines, Einheiten), Text in Einstrich- oder Konturschrift, einfache Formen und Formeln oder 3D-Netze: STL, OBJ, 3MF und glTF.
Studio berechnet Werkzeugbahnen für genau diese Maschine. Sie liefern eine Zeichnung, ein 3D-Netz, eine Textzeile oder eine Form, die Ihre KI beschreibt; Studio schreibt das Programm, legt Spindeldrehzahl, Schnitttiefe und Vorschub nach der Physik des Zwillings fest und lässt das Programm im Zwilling bis zum Ende laufen, bevor Sie es zu sehen bekommen.
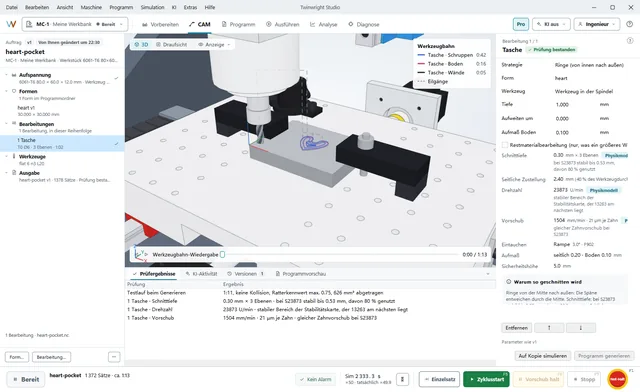
Jeder Schritt funktioniert im CAM-Arbeitsbereich oder über Ihren KI-Assistenten per MCP; beide nutzen dieselbe Engine auf Ihrem Computer.
SVG- und DXF-Zeichnungen (Layer, Blöcke, Splines, Einheiten), Text in Einstrich- oder Konturschrift, einfache Formen und Formeln oder 3D-Netze: STL, OBJ, 3MF und glTF.
Taschen, Konturen, Nuten, Bohrungen, Text sowie 3D-Schruppen und -Schlichten – mit den Werkzeugen aus der Werkzeugtabelle der Maschine. Studio schreibt die Werkzeugwechsel und vermisst jedes neue Werkzeug.
Ausgehend von Werkstoff und Werkzeug wählt der Zwilling eine Spindeldrehzahl in einem stabilen Bereich der Stabilitätskarte; jede Schnitttiefe ist begrenzt durch Rattern, Spindelleistung, die Haltekraft des Spannmittels und die Werkzeugabdrängung.
Standardmäßig läuft das Programm auf einer verborgenen Kopie Ihrer Aufspannung bis zum Ende. Bearbeitungen mit Rattern oder Überlast werden neu geschrieben und erneut ausgeführt; danach werden die Vorschübe Satz für Satz abgestimmt.
Programme für die Steuerung der MC-1, mit echten Kreisbögen (G2/G3), wo immer die Bahn es zulässt. Im CAM-Arbeitsbereich: 2D-Formen, sieben Bearbeitungen, Verschachtelung und mehrere Aufspannungen; DXF, Netze und 3D sowie die übrigen Bearbeitungen über den KI-Assistenten.
Ausräumen konturparallel, adaptiv (konstanter Eingriff, kein Abheben zwischen den Bereichen) oder im Zickzack; ein separater Durchgang für den Boden; Restmaterialbearbeitung mit einem kleineren Werkzeug, wo das erste nicht hinkam.
Innen, außen oder auf der Linie, mit Haltestegen, die durchgetrennte Teile halten; trochoidale Nuten, breiter als das Werkzeug; Fasen und Entgraten entlang der Kanten.
Bohren und Tieflochbohren mit Entspanen, helikales Bohrungsfräsen und Gewindefräsen – mit Rückzugshöhen, die gegen alles auf dem Tisch geprüft sind.
Text in Einstrichschrift oder als Konturschrift in Noto Sans oder einer Schrift auf Ihrem Computer, als Tasche ausgeräumt oder per V-Gravur entlang der Mittellinie; wo der V-Fräser nicht tief genug reicht, übernimmt ein Schaftfräser.
Adaptives Schruppen in Ebenen, danach Schlichten parallel, Z-konstant oder getrennt nach steilen und flachen Bereichen. Die Rautiefe bleibt bei Ihrem Vorgabewert (standardmäßig 0,01 mm), Bleistiftbahnen räumen die Ecken aus, und der Schaft wird auf Kollision mit dem Teil geprüft.
Teile werden auf einer Platte verschachtelt, kleine in den Ausschnitten großer. Ein Auftrag kann mehrere Aufspannungen haben: Das Teil wird an Ort und Stelle gewendet, und jede Aufspannung wird der Reihe nach generiert und im Zwilling erprobt.
Ausgangspunkt für Drehzahlen und Vorschübe sind eine Tabelle mit 17 Werkstoffen und das Werkzeug. Dann übernimmt der Zwilling: Die Spindeldrehzahl wird in einen stabilen Bereich der Stabilitätskarte gelegt, und jede Schnitttiefe wird zurückgenommen, bis der Schnitt stabil bleibt, unter 80 % der Spindelleistung liegt, höchstens die Hälfte dessen braucht, was das Spannmittel halten kann, und beim Schlichten weniger als 0,01 mm Werkzeugabdrängung verursacht. Das Programm nennt für jeden Wert die Grenze, die ihn bestimmt hat.
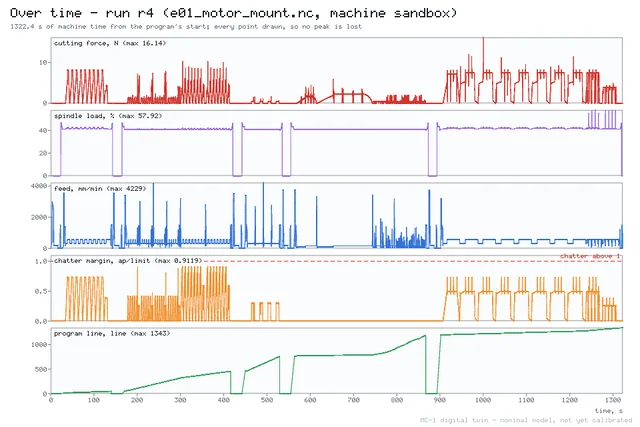
Sofern Sie es nicht abschalten, läuft jedes generierte Programm auf einer verborgenen Kopie Ihrer Aufspannung bis zum Ende – ausgehend vom Werkstück in seinem jetzigen Zustand. Studio sucht im Ergebnis auf 0,02 mm genau nach Überschnitt und Restmaterial, findet Kollisionen und Eilgänge ins Material und zeigt, wo das Werkzeug nicht hinkommt. Bearbeitungen mit Rattern oder Überlast werden neu geschrieben und erneut ausgeführt, in bis zu vier Runden.
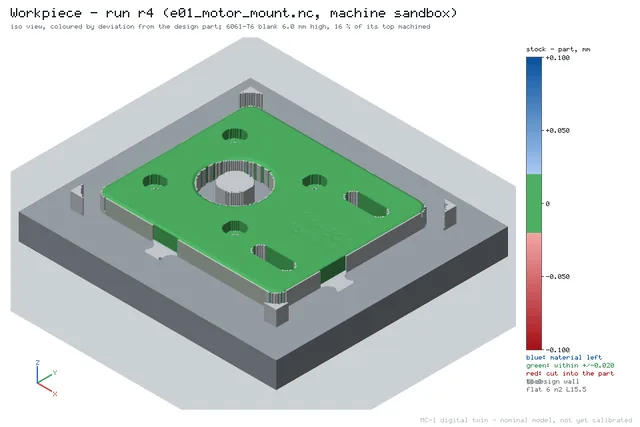
Im Zwilling mit nominellen Maschinenparametern gemessen.
Mit nominellen Parametern simuliert, bis die Prototypen der MC-1 gegen den Zwilling kalibriert sind.
Über MCP importiert ein KI-Assistent mit geometry_import eine Form und lässt das CAM mit program_generate das Programm schreiben – dann prüft, simuliert und optimiert er es im Zwilling wie jedes andere Programm. Formen beschreibt er als Daten: Konturen, Text, Formeln.
Damit Sie wissen, wann Sie zu einem anderen CAM greifen sollten.
Für dreiachsige Teile auf der MC-1 meist nicht. Für vier oder fünf Achsen, Drehen, STEP-Modelle oder eine andere Maschine nutzen Sie das CAM, das Sie kennen; Studio prüft und simuliert dessen G-Code wie jedes andere Programm.
Das CAM ist Teil von Studio. Die kostenlose Edition Learning enthält Taschen, Konturen, Nuten, Bohrungen, Text und V-Gravur sowie paralleles 3D-Schlichten. Maker und Pro ergänzen adaptives Ausräumen, alle 3D-Schlichtstrategien, Restmaterialbearbeitung, zweiseitige Teile und Verschachtelung – siehe Preise.
Nein. Der CAM-Arbeitsbereich funktioniert ohne KI. Ein Assistent ist ein weiterer Zugang – zum Beispiel, um ein Teil in Worten zu beschreiben.
Ja. Das CAM läuft auf Ihrem Computer. Mit einem lokalen Modell in LM Studio oder Ollama verlässt nichts Ihren Computer – auch dann nicht, wenn ein Assistent es steuert.
Die Schnittdaten werden für die MC-1 mit nominellen Parametern berechnet – die Schätzung des physikalischen Modells – und dann im Zwilling durchlaufen. Jede MC-1 soll mit einem Zwillingsprofil ausgeliefert werden, das auf ihre eigenen Messwerte eingestellt ist, sodass sich die Werte nach Ihrer Maschine richten werden; auf jeder anderen Maschine betrachten Sie sie bitte als Ausgangspunkt.
Öffnen Sie den CAM-Arbeitsbereich, platzieren Sie eine Form auf dem Rohteil und lassen Sie den Auftrag im Zwilling laufen – das Programm, das dabei entsteht, ist bereit für die MC-1.