Fournissez la forme
Dessins SVG et DXF (calques, blocs, splines, unités), texte en police monotrait ou à contours, formes simples et formules, ou maillages pour la 3D : STL, OBJ, 3MF et glTF.
Studio calcule les trajectoires d’outil pour cette machine. Donnez-lui un dessin, un maillage, une ligne de texte ou une forme décrite par votre IA ; il écrit le programme, fixe la vitesse de broche, la profondeur de passe et l’avance d’après la physique du jumeau, et l’exécute jusqu’au bout dans le jumeau avant que vous ne le voyiez.
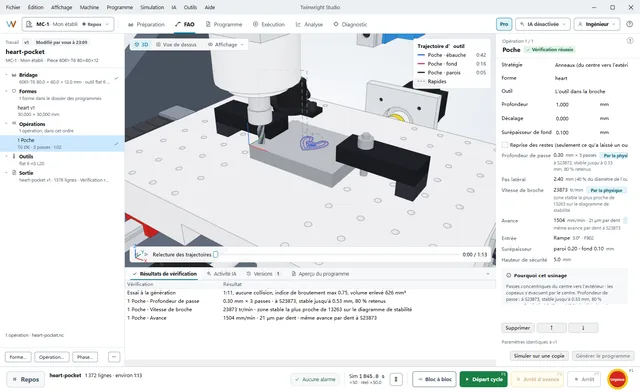
Chaque étape se fait dans l’espace de travail FAO ou avec votre assistant IA via MCP ; les deux utilisent le même moteur, sur votre ordinateur.
Dessins SVG et DXF (calques, blocs, splines, unités), texte en police monotrait ou à contours, formes simples et formules, ou maillages pour la 3D : STL, OBJ, 3MF et glTF.
Poches, contours, rainures, trous, texte, ébauche et finition 3D, avec les outils de la table d’outils de la machine. Studio écrit les changements d’outil et mesure chaque nouvel outil.
À partir de la matière et de l’outil, le jumeau choisit une vitesse de broche sur un lobe de stabilité et limite chaque profondeur de passe en fonction du broutement, de la puissance de la broche, de la force de maintien du montage et de la flexion de l’outil.
Par défaut, le programme s’exécute jusqu’au bout sur une copie cachée de votre bridage. Les opérations qui broutent ou sont en surcharge sont réécrites et exécutées à nouveau ; puis les avances sont ajustées ligne par ligne.
Des programmes pour le contrôleur de la MC-1, avec de vrais arcs (G2/G3) partout où la trajectoire le permet. Dans l’espace de travail FAO : formes 2D, sept opérations, imbrication et plusieurs phases ; DXF, maillages et 3D et les autres opérations via l’assistant IA.
Évidement concentrique, adaptatif (engagement constant, sans remontée entre les zones) ou en zigzag ; passe de fond séparée ; reprise des restes avec un outil plus petit là où le premier n’a pas pu aller.
À l’intérieur, à l’extérieur ou sur le contour, avec des attaches qui retiennent les pièces découpées sur toute l’épaisseur ; rainures trochoïdales plus larges que l’outil ; chanfreins et ébavurage le long des arêtes.
Perçage et perçage avec débourrage, alésage en hélice et fraisage de filets, avec des hauteurs de dégagement vérifiées par rapport à tout ce qui se trouve sur la table.
Texte monotrait, ou texte à contours en Noto Sans ou dans une police de votre ordinateur, évidé en poche ou gravé en V le long de sa ligne médiane ; là où la fraise à graver en V manque de profondeur, une fraise 2 tailles prend le relais.
Ébauche adaptative par niveaux, puis finition en balayage parallèle, à Z constant ou en séparant pentes raides et faibles. La hauteur de crête respecte la valeur demandée (0,01 mm par défaut), des reprises en crayon nettoient les angles, et les collisions entre la queue de l’outil et la pièce sont vérifiées.
Pièces imbriquées sur une plaque, les petites dans les trous des grandes. Un travail peut comporter plusieurs phases : la pièce est retournée sur place, et chaque phase est générée puis essayée dans le jumeau, l’une après l’autre.
Les vitesses et les avances partent d’une table de 17 matières et de l’outil. Puis le jumeau prend le relais : la vitesse de broche est placée sur un lobe de stabilité, et chaque profondeur de passe est réduite jusqu’à ce que la coupe reste stable, sous 80 % de la puissance de la broche, dans la limite de la moitié de ce que le montage peut retenir et, en finition, sous 0,01 mm de flexion de l’outil. Le programme indique quelle limite a fixé chaque valeur.
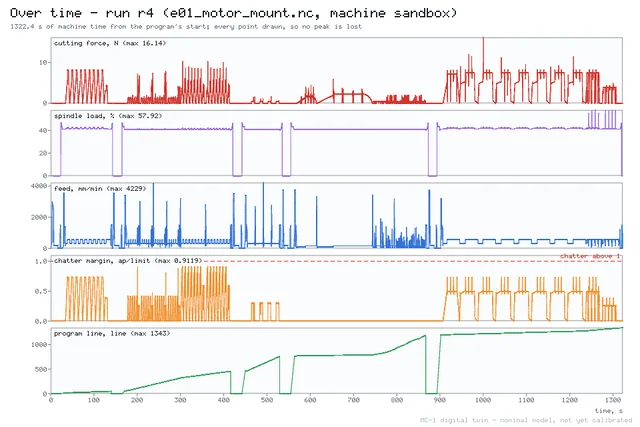
Sauf si vous désactivez l’essai, chaque programme généré s’exécute jusqu’au bout sur une copie cachée de votre bridage, à partir de la pièce dans son état actuel. Studio examine le résultat avec une résolution de 0,02 mm pour y repérer surcoupes et matière restante, détecte les collisions et les rapides dans le brut, et indique où l’outil ne peut pas accéder. Les opérations qui broutent ou sont en surcharge sont réécrites et exécutées à nouveau, en quatre itérations au plus.
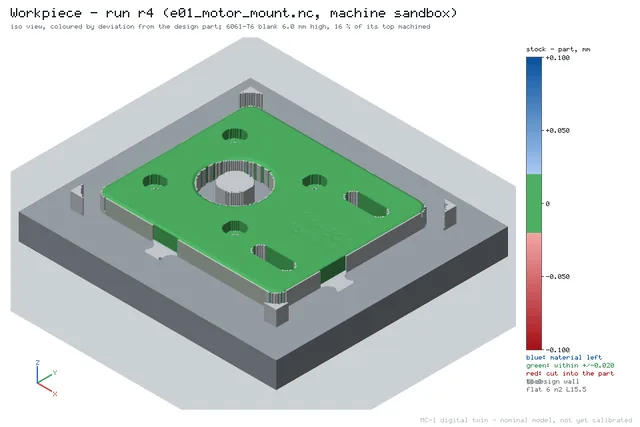
Mesures faites dans le jumeau avec des paramètres machine nominaux.
Résultats simulés avec des paramètres nominaux, en attendant que les prototypes de la MC-1 soient calibrés par rapport au jumeau.
Via MCP, un assistant IA importe une forme avec geometry_import et fait écrire le programme par la CAM avec program_generate – puis le vérifie, le simule et l’optimise sur le jumeau comme n’importe quel autre programme. Il décrit les formes comme des données : contours, texte, formules.
Pour savoir quand recourir à un autre logiciel de CAM.
Pour des pièces trois axes sur la MC-1, généralement non. Pour quatre ou cinq axes, le tournage, des modèles STEP ou une autre machine, utilisez le logiciel de CAM que vous connaissez ; Studio vérifie et simule son G-code comme n’importe quel autre programme.
La CAM fait partie de Studio. L’édition gratuite Learning propose poches, contours, rainures, trous, texte et gravure en V, ainsi que la finition 3D en balayage parallèle. Maker et Pro y ajoutent l’évidement adaptatif, toutes les stratégies de finition 3D, la reprise des restes, les pièces usinées en deux phases et l’imbrication – voir Tarifs.
Non. L’espace de travail FAO fonctionne sans IA. Un assistant est une autre porte d’entrée – par exemple pour décrire une pièce avec des mots.
Oui. La CAM fonctionne sur votre ordinateur. Avec un modèle local dans LM Studio ou Ollama, rien ne quitte votre ordinateur, même quand un assistant la pilote.
Elles sont calculées pour la MC-1 avec des paramètres nominaux – l’estimation du modèle physique – puis exécutées dans le jumeau. Chaque MC-1 doit être livrée avec un profil de jumeau réglé sur ses propres mesures, si bien que les valeurs suivront votre machine ; sur toute autre machine, prenez-les comme point de départ.
Ouvrez l’espace de travail FAO, placez une forme sur le brut et lancez l’essai dans le jumeau – le programme obtenu est prêt pour la MC-1.