Zeiten in der Randspalte
Nach einem Lauf zeigt jeder Satz, wie viele Sekunden er gedauert hat. Die Zeiten aller Sätze ergeben zusammen exakt die Laufzeit, ihre abgetragenen Volumina den Gesamtabtrag.
Der Programmeditor von Studio ist direkt an den Zwilling angebunden. Zu jedem Satz steht die Zeit, die er gebraucht hat, zu jedem Fehler eine Regel und eine Satznummer, und jede Änderung kann bis zum Ende laufen, bevor der erste Span fällt.
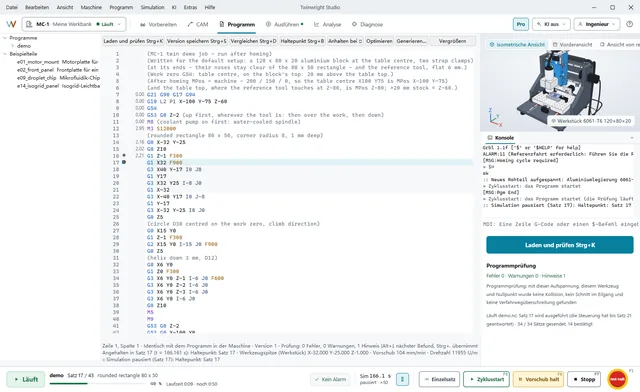
Der Editor baut auf Scintilla auf, der Bearbeitungskomponente von Notepad++ und SciTE, und bietet Syntaxhervorhebung für G-Code sowie eine Randspalte, die der Zwilling ausfüllt.
Nach einem Lauf zeigt jeder Satz, wie viele Sekunden er gedauert hat. Die Zeiten aller Sätze ergeben zusammen exakt die Laufzeit, ihre abgetragenen Volumina den Gesamtabtrag.
0,4 s nach Ihrem letzten Tastendruck gehen der Prüfmodus der Steuerung und 15 statische Regeln das Programm durch. Befunde stehen in der Randspalte, jeweils mit einem Korrekturvorschlag.
Die Statusleiste zeigt, welchen Modalzustand die Steuerung nach dem Satz unter dem Cursor haben wird: Einheiten, Ebene, Maßangabe, Nullpunktverschiebung, Vorschub, Spindel, Kühlmittel, Werkzeug.
Anhalten an einem Satz oder wenn Schnittkraft, Spindellast, Schleppfehler oder Ratterkennwert eine Grenze überschreiten, außerdem beim ersten Schnitt, bei einer Beinahe-Kollision, einem Eilgang ins Material, einer Kollision oder einem Alarm. Die virtuelle Zeit steht still; die Bewegung selbst bleibt unverändert.
Studio schreibt für jeden beliebigen Satz den Startsatz: Werkzeug, Nullpunktverschiebung und Korrekturen, Spindel, Kühlmittel und eine sichere Anfahrt. Beispiel 02, ab Satz 460 neu gestartet, ergibt dasselbe Werkstück wie ein Lauf ohne Unterbrechung.
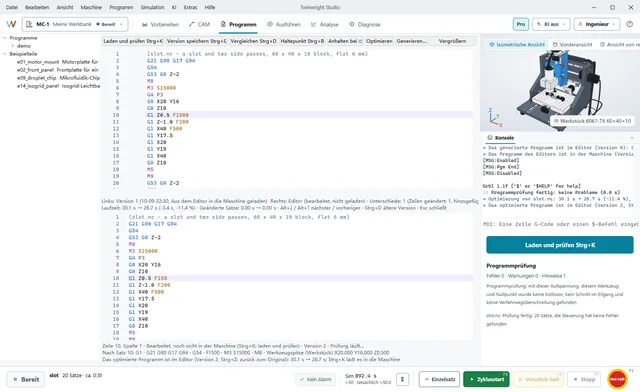
Jedes Programm, das Sie laden oder ändern, wird mit Urheber und Grund als Version aufbewahrt; Ihre eigenen Dateien werden nie überschrieben. Strg+D vergleicht zwei Versionen nebeneinander, mit ihren Laufzeiten.
Der Prüfmodus findet, was die Steuerung ablehnt. Diese Regeln finden, was sie trotzdem ausführt – und was diese Maschine überhaupt nicht kann.
S01 | Warnung | Kein sicherer Startsatz vor der ersten Bewegung (Einheiten, Maßangabe, Ebene, Nullpunktverschiebung): Das Programm verlässt sich auf den Zustand der Steuerung. |
S02 | Warnung | Kein M2/M30 am Ende: Die Steuerung behält ihre Modalzustände, Spindel und Kühlmittel bei. |
S03 | Hinweis | Ein Werkzeugwechsel (M6) mit dem Werkzeug unter Z0: zuerst zurückziehen. |
S04 | Fehler | Eine Schnittbewegung vor dem ersten F: Die Steuerung lehnt sie ab (error:22) oder verwendet den zuvor gesetzten Vorschub. |
S05 | Warnung | Spindel ohne S gestartet oder S außerhalb des Drehzahlbereichs der Spindel. |
S06 | Hinweis | F über der Höchstgeschwindigkeit der Achsen in Bewegungsrichtung: Der Bahnplaner begrenzt den Vorschub. |
S08 | Hinweis | Dichte Folge kurzer Sätze: Die Warteschlange des Bahnplaners enthält zu wenig Weg, um von F abzubremsen, daher bleibt der Vorschub niedriger. |
S09 | Hinweis | Tiefes senkrechtes Eintauchen: Rampe oder Helix erwägen und ein über Mitte schneidendes Werkzeug. |
S10 | Warnung | Ein Eilgang unter Z0 und tiefer, als das Programm bisher geschnitten hat: Ein Eilgang ins Material bricht Werkzeuge. |
S11 | Fehler | Ein Kreisbogen, den die Steuerung ablehnt (error:33): Radius und Endpunkt passen nicht zusammen. |
S12 | Warnung | Die wassergekühlte Spindel dreht bei Vorschubbewegungen ohne ihr Kühlmittel (M8). |
S14 | Warnung | In der Spindel steckt ein Werkzeug anderer Länge als das, mit dem der Z-Nullpunkt gesetzt wurde, und vor dem ersten Schnitt gibt es weder eine Werkzeugvermessung noch ein neues Z0. |
S15 | Fehler | Das Programm liest Fanuc-Systemvariablen (zum Beispiel G43 H#4120); diese Steuerung hat keine, daher werden sie als 0 gelesen. |
S16 | Fehler | G33-Gewindeschneiden oder G33.1-Gewindebohren ohne Ausgleichsfutter erfordert einen Spindelencoder, den die MC-1 nicht hat. |
S17 | Warnung | Zeichen, die die Steuerung sofort ausführt: ! ~ ? in Kommentaren und die Bytes von Nicht-ASCII-Text. |
Für jeden Satz hält Studio fest, ob der programmierte Vorschub erreicht wurde und, falls nicht, was ihn gebremst hat – aus der Satzübergangs- und Bremsrechnung der Steuerung selbst, nicht aus einer Schätzung.
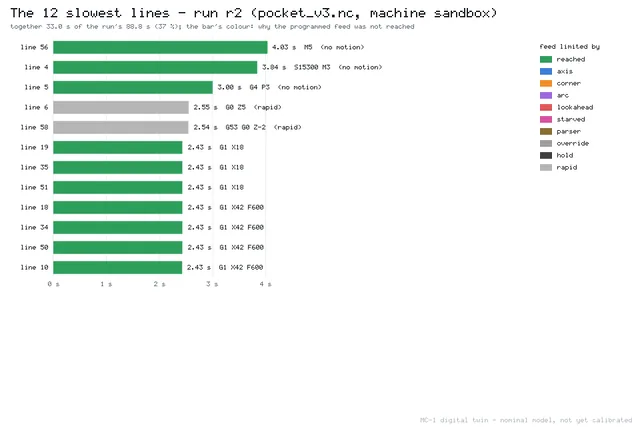
Der Optimierer ändert Zahlen, nicht die Werkzeugbahn. Jeder Kandidat läuft auf einem frisch gestarteten Zwilling bis zum Ende und wird nur übernommen, wenn sich nichts verschlechtert hat.
Beschreiben Sie Formelemente statt einzelner Sätze: Das CAM schreibt das Programm für das Rohteil auf dem Tisch, lässt es im Zwilling laufen und schreibt es dort, wo das Werkzeug rattern würde, mit stabiler Spindeldrehzahl oder geringerer Zustellung neu.
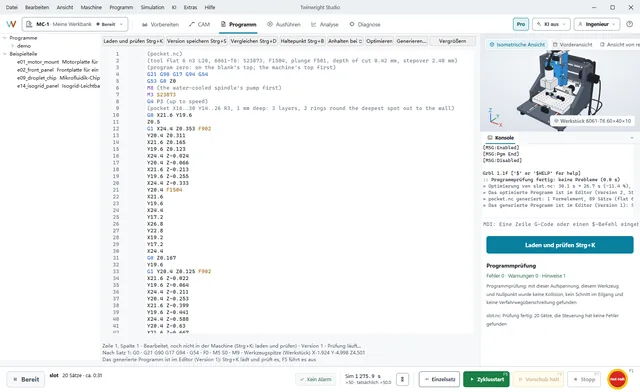
Besteht ein Teil aus mehr als ein paar Formelementen, übernimmt das CAM: Hinein gehen Zeichnungen, Text und Netze; heraus kommen Taschen, Konturen, adaptives Räumen, Gravuren sowie 3D-Schruppen und -Schlichten – mit aus der Physik des Zwillings geschätzten Schnittdaten und einem Testlauf im Zwilling.
SVG- und DXF-Zeichnungen, Text in Einlinien- oder Konturschrift, Grundformen und Formeln sowie Netze (STL, OBJ, 3MF, glTF) für die 3D-Bearbeitung.
Taschen mit Inseln (konturparallel, adaptiv, Zickzack), Konturen mit Haltestegen, trochoidale Nuten, Bohrungen und Gewinde, Gravieren und V-Gravur sowie 3D-Schruppen und -Schlichten auf drei Achsen.
Aus Werkstoff und Werkzeug wählt der Zwilling eine Spindeldrehzahl auf einer Keule der Stabilitätskarte und begrenzt jede Schnitttiefe anhand von Rattern, Spindelleistung, Spannkraft des Spannmittels und Werkzeugabdrängung; das Programm nennt die Gründe.
Standardmäßig läuft jedes Programm im Zwilling bis zum Ende; ratternde oder überlastete Bearbeitungen werden neu geschrieben, danach werden die Vorschübe Satz für Satz abgestimmt. Das CAM läuft auf Ihrem Computer.
Mehr zum CAM: die CAM-Seite.
Der Editor wird über die Tastatur bedient; die F-Tasten wirken immer auf die Maschine, und F1 ist der Not-Halt.
| Alt+3 | Arbeitsbereich „Programm“: Bibliothek, Editor, Prüfung |
| Strg+K | in die Maschine laden und prüfen |
| Strg+Umschalt+O | optimieren |
| Strg+B | Haltepunkt auf dem aktuellen Satz; Strg+Umschalt+B: eine Haltebedingung |
| Strg+D | mit einer gespeicherten Version vergleichen |
| Strg+. | Korrekturvorschlag übernehmen |
| F5 | Zyklusstart oder Fortsetzen nach einer Pause |
| F1 | Not-Halt, in jedem Arbeitsbereich |
Nein. Das Ergebnis erscheint im Editor als rückgängig machbare Bearbeitung neben der vorherigen Version; beide werden als Versionen aufbewahrt. Ihre eigenen Dateien werden nie überschrieben.
Ja. Öffnen Sie eine beliebige G-Code-Datei; Prüfung und Regeln zeigen Ihnen, welche Sätze diese Steuerung ablehnen oder anders als beabsichtigt ausführen würde.
Er ist jetzt der schnellste Weg ins CAM: Beschreiben Sie einfache Formelemente, und das CAM schreibt das Programm, prüft es und sichert es im Zwilling ab. Für ganze Teile nutzen Sie den Arbeitsbereich „CAM“ oder fragen Sie Ihren KI-Assistenten.
Sie sind das, was der Zwilling mit nominellen Maschinen- und Schnittparametern berechnet. Zu gemessenen Werten werden sie, sobald die MC-1-Prototypen gegen den Zwilling kalibriert sind.
Laden Sie ein Beispiel, ändern Sie einen Satz und sehen Sie zu, wie Randspalte, Regeln und Laufzeit reagieren.