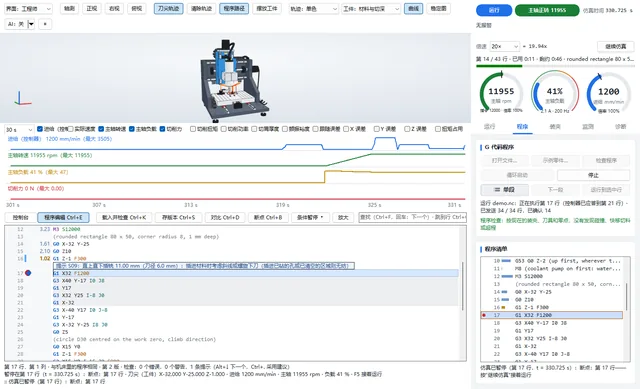
行号栏里的用时
跑完一遍,每一行都显示它用了几秒。各行加起来正好等于总运行时间,各行去除的体积加起来也正好等于总量。
基于 Scintilla(Notepad++ 和 SciTE 用的编辑组件),G 代码着色,行号栏由孪生来填。
跑完一遍,每一行都显示它用了几秒。各行加起来正好等于总运行时间,各行去除的体积加起来也正好等于总量。
停止输入 0.4 秒后,控制器的检查模式和 15 条静态规则就把程序过一遍。发现的问题标在行号栏里,各带一个建议的改法。
状态栏显示执行完光标所在行之后控制器的模态:单位、平面、绝对/增量、坐标系、进给、主轴、冷却、刀具。
停在某一行,或在切削力、主轴负载、跟随误差、颤振裕度越过上限时停,或在第一刀、险些碰撞、快移切料、碰撞、报警时停。虚拟时间冻结,运动本身不受影响。
Studio 为任意一行写出起始段:刀具、坐标系、主轴、冷却和安全的接近路径。示例 02 从第 460 行重新开始,加工出的工件与一次跑完完全相同。
载入或改动过的每个程序都存成一个版本,记着是谁、为什么改的;你自己的文件从不被覆盖。Ctrl+D 把两个版本并排对比,并写出各自的运行时间。
检查模式找出控制器会拒绝的行。这些规则找出它照样会执行的问题——以及这台机床根本做不到的写法。
S01 | 警告 | 第一条移动之前没有安全起始段(单位、绝对/增量、平面、坐标系):程序依赖控制器当时的状态。 |
S02 | 警告 | 结尾没有 M2/M30:控制器保留它的模态、主轴和冷却。 |
S03 | 提示 | 换刀(M6)时刀在 Z0 以下:先抬刀。 |
S04 | 错误 | 第一条切削移动之前没有 F:控制器拒绝(error:22),或沿用之前留下的进给。 |
S05 | 警告 | 主轴启动时没有 S,或 S 超出主轴的转速范围。 |
S06 | 提示 | F 超过这个方向上轴的最高速度:规划器会按它限速。 |
S08 | 提示 | 很短的线段太密:规划器队列里的路程不够从 F 刹停,实际进给上不去。 |
S09 | 提示 | 直上直下的深插铣:考虑斜线或螺旋下刀,并用能中心切削的刀。 |
S10 | 警告 | Z0 以下、比程序已经切过的还深的快移:快移切进材料会断刀。 |
S11 | 错误 | 控制器会拒绝的圆弧(error:33):半径与终点对不上。 |
S12 | 警告 | 水冷主轴在切削移动时转着,却没开冷却水(M8)。 |
S14 | 警告 | 主轴上的刀和设 Z 零点时的刀长度不同,第一刀之前又没量刀、没重设 Z0。 |
S15 | 错误 | 程序读 Fanuc 的系统变量(例如 G43 H#4120);这台控制器没有这些变量,读出来是 0。 |
S16 | 错误 | G33 螺纹或 G33.1 刚性攻丝需要主轴编码器,MC-1 没有。 |
S17 | 警告 | 控制器会立刻执行的字符:注释里的 ! ~ ?,以及非 ASCII 文字的字节。 |
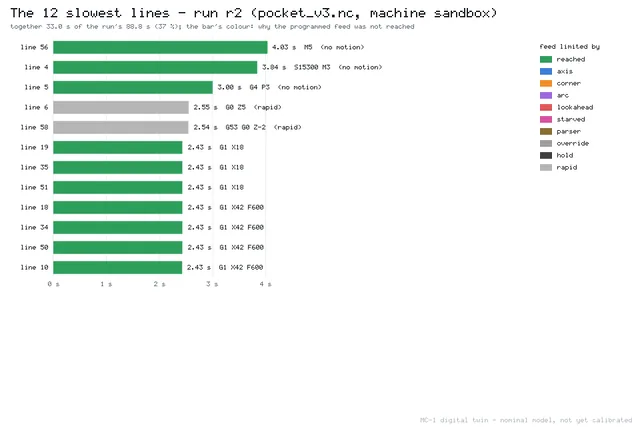
Studio 为每一行记下编程的进给有没有达到;没达到的,写出是什么拖住了它——用的是控制器自己的拐角与制动算法,不是估计。
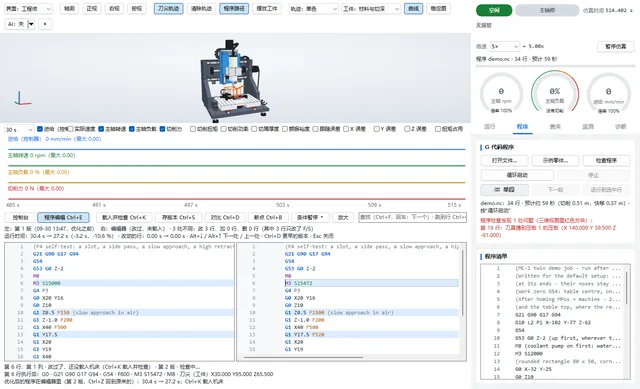
优化器改的是数,不是路径。每个候选结果都在一台全新的孪生上完整跑一遍,只有什么都没变差才被接受。
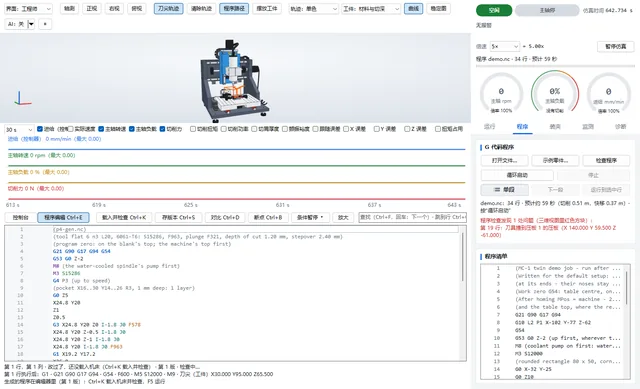
描述特征,而不是一行行写代码:CAM 按台上的毛坯写出程序,在孪生里试运行;刀会颤振的地方,换到稳定的主轴转速重写,或把那一层改浅。
零件不止几个特征时,交给 CAM:图纸、文字和网格进去,型腔、轮廓、自适应清料、刻字和三维粗精加工出来——切削参数由孪生的物理估计,并在孪生里试跑过。
SVG、DXF 图纸,单线字或轮廓字,基本形和公式,以及三维加工用的网格(STL、OBJ、3MF、glTF)。
带岛的型腔(环切、自适应、往复)、带留桥的轮廓、摆线槽、孔与螺纹、刻字与 V 刻,以及三轴的三维粗加工和精加工。
从材料和刀具出发,孪生按稳定性叶瓣选主轴转速,按颤振、主轴功率、夹具夹持力和刀具挠度限制每一层的切深;程序里写明理由。
默认每个程序都在孪生里跑完;颤振或超载的工序会重写,之后逐行调进给。CAM 在你的电脑上运行。
CAM 的详细介绍:CAM 页。
编辑器全程可以用键盘操作;F 键始终作用于机床,F1 是急停。
| Alt+3 | 程序工作区:程序库、编辑器、检查 |
| Ctrl+K | 载入机床并检查 |
| Ctrl+Shift+O | 优化 |
| Ctrl+B | 在这一行设断点;Ctrl+Shift+B:条件暂停 |
| Ctrl+D | 与保存的版本对比 |
| Ctrl+. | 采用建议的改法 |
| F5 | 循环启动,或暂停后继续 |
| F1 | 急停,在任何工作区都有效 |
不会。结果作为一次可撤销的编辑放进编辑器,与优化之前的版本并排;两个都存成版本。你自己的文件从不被覆盖。
能。打开任何 G 代码文件;检查和规则会告诉你哪些行这台控制器会拒绝,或者执行起来和你想的不一样。
它现在是进入 CAM 最快的一条路:描述简单特征,CAM 写出程序、检查并验证。整个零件请用 CAM 工作区,或交给你的 AI 助手。
是孪生用名义的机床与切削参数算出来的。等 MC-1 样机和孪生对照标定之后,它们才会变成实测的数字。