Documentation Manuel d’utilisation
Aperçu : les consignes de sécurité de cette page n’ont pas encore été relues par un locuteur natif.
Contrôle, rapports et fiches de bridage
Après l’usinage d’une pièce, le palpeur la mesure par rapport à la conception. Studio consigne ce qu’il a mesuré, avec l’estimation du jumeau à côté, dans un rapport de contrôle. Avant l’usinage d’une pièce, une fiche de bridage dit à l’opérateur comment préparer le travail. Les deux sont dans l’édition Pro.
Mesurer une pièce avec le palpeur
Mesurez une pièce là où elle a été usinée, avant de la retirer de la machine. La carte Mesurer la pièce se trouve dans Préparation, étape Zéro, sous la carte de palpage. Elle compare la pièce à la conception de son travail FAO : la dimension, l’ajustement et la tolérance de chaque entité. Dans la version 1.0, la carte mesure sur le jumeau, comme le fait la carte de palpage. Quand le jumeau suit une machine réelle, mesurez là-bas avec la commande de la machine.
Il vous faut :
- La pièce, usinée et toujours tenue comme elle l’était pendant l’usinage. Ne déplacez pas l’origine pièce : les positions sont mesurées à partir d’elle.
- Le palpeur dans la broche, étalonné sur sa bague étalon. Voir Palpage.
- Le travail FAO du programme : un programme créé dans FAO, ou par l’assistant IA.
Remarque
La mesure est dans l’édition Pro. Dans les autres éditions, la carte s’affiche avec une étiquette Pro, et Démarrer la mesure… dit comment l’essayer. Les enregistrements et les rapports créés auparavant s’ouvrent dans toutes les éditions.
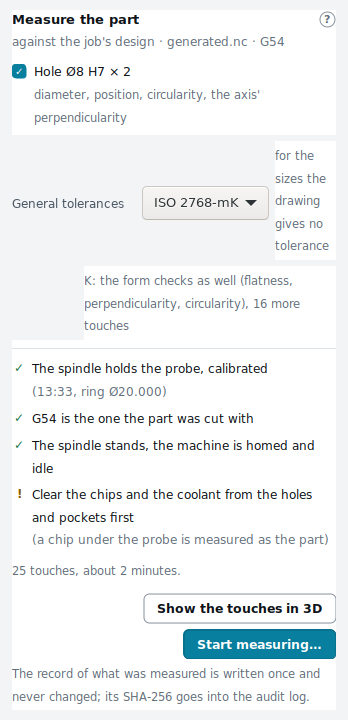
Pour mesurer :
- Dans Préparation, cliquez sur l’étape Zéro. Résultat : la carte dit à quoi elle compare la pièce : le programme et le décalage d’origine avec lesquels la pièce a été usinée, par exemple G54.
- Choisissez les entités à mesurer. Toutes sont choisies au départ. Résultat : chaque entité dit ce que le palpeur mesure sur elle. Une entité que le palpeur ne peut pas mesurer est grisée et dit pourquoi.
- Sous Tolérances générales, choisissez la classe pour les dimensions qui n’ont pas de tolérance propre. Ajoutez H, K ou L pour les contrôles géométriques (voir Tolérances). Résultat : la carte dit combien de contacts elle effectue et combien de temps ils prennent à peu près.
- Lisez les vérifications : le palpeur dans la broche et étalonné ; l’origine pièce, celle avec laquelle la pièce a été usinée ; la broche à l’arrêt ; la machine référencée et au repos.
- Retirez les copeaux et le liquide de coupe des trous et des poches. Un copeau sous le palpeur est mesuré comme la pièce.
- Pour voir où le palpeur touchera, cliquez sur Afficher les contacts en 3D. Résultat : la vue 3D montre les contacts latéraux et les contacts vers le bas.
- Cliquez sur Démarrer la mesure…. Résultat : le palpeur touche chaque entité, et la carte dit ce qu’il mesure en ce moment.
⚠ Avertissement
Le palpeur se déplace à des vitesses d’avance près de la pièce. Gardez les mains et les outils éloignés de la machine pendant la mesure.
Ce qui est mesuré :
| Entité | Contrôles |
|---|---|
| Poche, contour | Dimension et position de ses parois, profondeur de son fond |
| Trou, bossage | Diamètre et position |
| Rainure | Largeur et profondeur |
| Surfaçage | Profondeur |
| Chanfrein | Largeur, profondeur et angle |
| Rainure en V (gravure ou gravure en V avec une fraise à graver en V) | Largeur, profondeur, angle et décalage par rapport à sa ligne |
| Gravure avec une fraise 2 tailles, filetage, surface 3D | Non mesuré |
Les contrôles géométriques ajoutent la planéité, la perpendicularité, la circularité et la rectitude là où elles s’appliquent (voir Forme).
Quand le palpeur a terminé, la carte Résultats de mesure prend la place de la carte de mesure. Elle affiche :
- quand la pièce a été mesurée, combien de temps cela a pris, et le programme ;
- combien de contrôles sont dans la tolérance, combien hors tolérance, et combien ne sont pas évalués : non évalué dans le jumeau (ses cellules y sont plus grandes qu’un quart de la tolérance), sans tolérance ou non mesuré ;
- chaque contrôle hors tolérance, avec sa valeur mesurée, sa limite et de combien il est au-dessus ou en dessous ;
- pour la première entité hors tolérance, la cause la plus probable et ce qu’il faut faire ensuite.
Dans la version 1.0, le palpeur mesure la pièce que le jumeau a usinée ; la cause vient donc du jumeau seul. Si la pièce du jumeau est elle-même hors tolérance aux mêmes contacts, c’est le programme qui l’usine ainsi : modifiez-le dans FAO. Sinon, la valeur mesurée et l’estimation du jumeau ne diffèrent que par ce que le jumeau modélise du palpeur (le rayon effectif de la bille et, pour un palpeur courant, sa pré-course, qu’un étalonnage sur la bague étalon élimine) et par la taille des cellules du jumeau à l’endroit où le palpeur touche. Étalonnez le palpeur sur la bague étalon et mesurez à nouveau. Les causes sont des suggestions, pas un diagnostic.
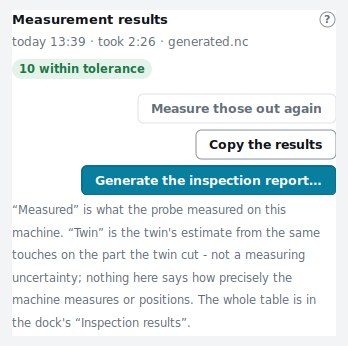
Les boutons de la carte :
- Remesurer les points hors tolérance : mesure de nouveau les contrôles hors tolérance, par exemple après avoir étalonné de nouveau le palpeur.
- Copier les résultats : copie le tableau sous forme de texte, une colonne par tabulation, pour un tableur.
- Générer le rapport de contrôle… : écrit le rapport (voir Le rapport de contrôle).
Le tableau complet se trouve dans l’onglet Résultats du contrôle du panneau inférieur. Chaque ligne est un contrôle, avec sa valeur Nominal, sa Tolérance, ce qui a été Mesuré, l’Écart, l’estimation du Jumeau et le verdict : ✓, ou ✗ avec l’ampleur du dépassement. Les lignes hors tolérance sont en rouge, et la vue 3D marque les résultats sur la pièce.
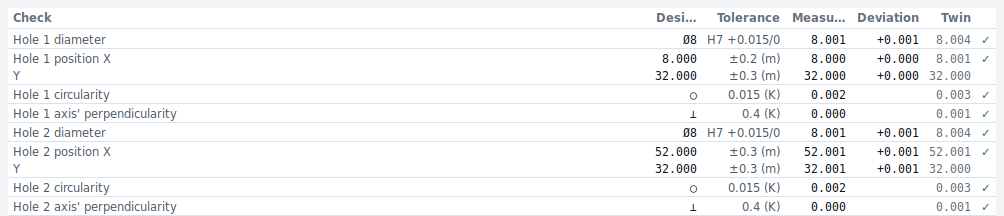
Chaque contrôle est conservé sous forme d’enregistrement. L’enregistrement est écrit une seule fois et jamais modifié, et son SHA-256 est inscrit dans le journal d’audit (voir Vérifier une copie par rapport au journal d’audit).
L’assistant IA mesure de la même façon, avec l’outil inspect_part. Demandez, par exemple : « Contrôlez la pièce de bracket.nc avec le palpeur ».
- L’assistant dit ce qu’il va mesurer, et combien de contacts et de secondes les contrôles géométriques ajoutent.
- Confirmez avant que le palpeur ne bouge. Résultat : la réponse liste chaque contrôle avec sa valeur mesurée, l’estimation du jumeau et le verdict.
Tolérances
Chaque contrôle est jugé par rapport à une tolérance. La tolérance propre d’une dimension, ou son ajustement, vient du travail FAO, tel qu’il a été saisi dans le champ de la dimension (par exemple 8 H7). Les autres dimensions prennent la tolérance générale.
Tolérances générales (ISO 2768-1)
ISO 2768-1 comporte quatre classes : f (fine), m (moyenne), c (grossière) et v (très grossière). Une dimension sans tolérance propre prend la tolérance de la classe pour sa plage de dimensions. Choisissez la classe sur la carte, sous Tolérances générales. Ou demandez-la à l’assistant, par exemple : « Contrôlez-la selon ISO 2768-m ».
Forme : planéité, perpendicularité, circularité, rectitude (ISO 2768-2)
Ajoutez H, K ou L après la classe, par exemple « mK ». Le palpeur contrôle alors aussi la forme :
| Contrôle | Comment il est mesuré |
|---|---|
| Planéité | Un fond palpé sur une grille de 3 × 3 |
| Perpendicularité | Une paroi, ou l’axe d’un trou, palpée de nouveau à une seconde profondeur |
| Circularité | Un trou ou un bossage palpé en 8 points |
| Rectitude | Une longue paroi palpée en 3 à 8 points |
Avant que le palpeur ne bouge, la carte, ou l’assistant, dit combien de contacts de plus les contrôles géométriques demandent.
Remarque
Un palpeur qui n’est pas étalonné dans chaque direction a ses propres lobes. Le rapport indique l’ampleur que le modèle de palpeur du jumeau leur attribue, à côté de chaque circularité.
Ajustements (ISO 286)
Une dimension écrite avec son ajustement, par exemple Ø8 H7, est jugée par rapport à la zone de l’ajustement. Voir Ajustements et tolérances.
Chanfreins et rainures en V
Les largeurs, profondeurs et angles de chanfrein, et les largeurs, profondeurs et angles de rainure en V, prennent la classe f de l’ISO 2768-1, sauf si vous donnez leur propre tolérance.
Ce que le jumeau estime
Le jumeau effectue les mêmes contacts sur sa pièce simulée. Son estimation est ce que le programme a usiné dans le jumeau. Quand la valeur mesurée et l’estimation diffèrent, examinez la machine et le bridage : la longueur de l’outil, l’origine pièce, le montage, un outil usé.
L’estimation du jumeau est un calcul issu de ses modèles physiques. Ce n’est pas l’incertitude de mesure de la machine.
Le rapport de contrôle
Chaque contrôle est conservé sous forme d’enregistrement. À partir d’un enregistrement, Studio écrit le rapport :
- un fichier CSV (UTF-8), pour un tableur ;
- un fichier PDF, pour l’impression et l’archivage.
Le rapport indique le travail, le bridage, les outils, le palpeur et son étalonnage, et pour chaque entité : la dimension nominale, la tolérance et son origine, l’estimation du jumeau, la valeur mesurée, l’écart et le verdict. Il dit pourquoi une entité n’a pas été mesurée, et montre la pièce du jumeau vue de dessus.
Pour l’écrire, demandez à l’assistant, par exemple : « Écrivez le rapport du dernier contrôle ». Un même enregistrement donne les mêmes fichiers, octet pour octet.
Où se trouvent les rapports
Les rapports de contrôle et les fiches de bridage se trouvent dans le dossier des rapports :
- Windows : Documents\Twinwright Studio\Reports
- Linux : ~/Documents/Twinwright Studio/Reports
Si vous avez déplacé le dossier des programmes dans les paramètres, le dossier des rapports se trouve à l’intérieur.
Vérifier une copie par rapport au journal d’audit
Studio inscrit dans son journal d’audit le SHA-256 de chaque enregistrement, rapport et fiche de bridage. Chaque entrée est chaînée à la précédente. Vous pouvez vérifier une copie que quelqu’un vous envoie :
- Demandez à l’assistant : « Vérifiez ce fichier par rapport au journal d’audit », avec le chemin du fichier.
- Ou exécutez, sur l’ordinateur où il a été écrit :
mc1sim --inspect-verify <file>
La réponse indique si le journal contient le SHA-256 du fichier, quand il a été écrit, et si la chaîne du journal est intacte. Une copie modifiée d’un seul bit n’est pas retrouvée.
Fiches de bridage
Une fiche de bridage est une page destinée à l’opérateur devant la machine. Elle dit quoi mettre en place et dans quel ordre. Studio en écrit une pour chaque travail, dans la langue que vous utilisez. Le papier est de format A4, ou Letter aux États-Unis et au Canada.
Pour en écrire une, demandez à l’assistant IA, par exemple : « Écrivez la fiche de bridage de bracket.nc ». L’assistant utilise l’outil setup_sheet.
Remarque
Les fiches de bridage sont dans l’édition Pro.
Ce que montre une fiche de bridage
- Programmes : le nom, la version et le nombre de lignes de chaque programme, et les 8 premiers chiffres hexadécimaux de son SHA-256. Comparez-les avec le programme chargé dans la machine.
- Brut et montage : les dimensions et la matière du brut, et la façon dont le jumeau le bride. Pour un étau : les cales parallèles, la prise et le dépassement du brut au-dessus des mors.
- Outils : le numéro, le type, le diamètre, le nombre de dents, la longueur de sortie et la désignation telle qu’écrite de chaque outil, et les opérations qui l’utilisent.
- Chaque bridage : comment la pièce y arrive (retournée, tenue autrement), où se trouve l’origine pièce, et les cycles de palpage qui la trouvent. Les cycles portent les noms qu’ils ont sur le panneau du palpeur.
- Course : les X, Y et Z les plus bas et les plus hauts où le programme se déplace, en coordonnées pièce.
- Dégagement en Z : voir Dégagement en Z.
- Opérations : la stratégie de chaque opération et la façon dont elle entre dans la matière, son outil, sa vitesse, son avance et sa profondeur, et la durée qu’elle prend.
- Vue de dessus : le brut, les mors de l’étau, l’origine pièce et le contour de chaque entité.
- Remarques : les remarques de la FAO, en anglais.
Les durées sont estimées à partir du programme : ses avances, ainsi que la vitesse de rapide et l’accélération de la machine. Les changements d’outil ne sont pas comptés. Un essai dans le jumeau donne des durées où l’accélération et la décélération sont comptées.
Dégagement en Z
Pour chaque bridage, la fiche vérifie que le palpeur et chaque outil passent au-dessus du bridage. Elle vérifie aussi que chaque outil atteint les points les plus hauts et les plus bas du programme. Les hauteurs sont celles du budget en Z du jumeau, mesurées depuis le dessus de la table.
| Élément | Doit atteindre |
|---|---|
| Palpeur | 1 mm au-dessus du point le plus haut du bridage, avec Z près du haut de sa course |
| Chaque outil, en haut | 0,5 mm au-dessus du point le plus haut du bridage, et le point le plus haut du programme |
| Chaque outil, en bas | Le point le plus bas de ses propres opérations |
Chaque ligne indique Suffisant ou, en rouge, combien de millimètres il manque.
Attention
Une ligne en rouge signifie que le programme ne peut pas s’exécuter sur ce bridage. Utilisez un outil dont la longueur de sortie est moindre ou un palpeur plus court, ou tenez la pièce plus bas, par exemple avec des brides.
Une bride peut dépasser le point le plus haut du programme. La fiche le dit alors : le programme ne doit pas passer au-dessus de la bride. Un essai dans le jumeau le vérifie.
Impression et signature
- Ouvrez la fiche de bridage dans un navigateur web.
- Imprimez-la. Résultat : chaque bridage après le premier commence sur une nouvelle page.
- À la machine, remplissez le cadre de la fin : l’opérateur, la date et le contrôle du premier article (conforme ou non conforme, et le numéro de son rapport de contrôle).
Une nouvelle fiche de bridage du même travail remplace le fichier. Son SHA-256 est inscrit dans le journal d’audit.