这是 Studio 1.0.2 的手册,不是最新版本。 最新版本的手册
文档 1.0.2 用户手册
预览:这一页的安全提示还没有经过母语审校。
检验、检验报告和装夹单
零件切完以后,用测头按设计量。Studio 把量到的数和孪生的估计并排写进检验报告。切之前,装夹单告诉操作的人这个作业怎么装。两样都在专业版里。
用测头量零件
零件切完、从机床上取下来之前,就地量。量件 卡在 准备 工作区的 零点 步骤里,测头卡的下面。它拿零件和 CAM 作业的设计比:每个特征的尺寸、配合和公差。1.0 里量件卡和测头卡一样,只在孪生上用;孪生跟着真机时,在真机上用机床自己的控制器量。
需要:
- 切好的零件,还按切的时候那样夹着。不要动工件零点:位置都从它量。
- 测头装在主轴上,已经用环规标定过。见测头。
- 这个程序的 CAM 作业:在 CAM 里做的程序,或 AI 助手做的。
说明
量件在专业版里。别的版本里卡片照样显示,标题旁有 专业版 标签,按 开始量件… 会说明怎么试用。以前的记录和报告在任何版本里都能打开。
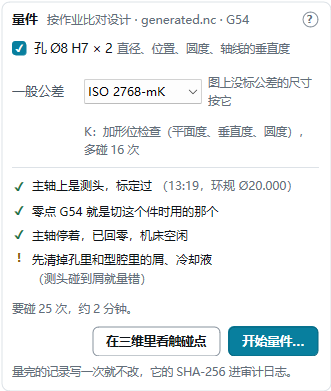
量的步骤:
- 在 准备 里点 零点 步骤。结果:卡片上写着拿什么比:程序和切它时用的工件坐标,比如 G54。
- 选要量的特征。一开始全选。结果:每个特征写着测头在它上面量什么。量不了的特征是灰的,写明原因。
- 在 一般公差 里选级别,给没有自己公差的尺寸用。要查形位就加 H、K 或 L(见公差)。结果:卡片说要碰几次、大约多久。
- 看各项检查:主轴上是测头、标定过;工件零点就是切这个件时用的那个;主轴停着;机床已回零、空闲。
- 先清掉孔里和型腔里的屑、冷却液。测头碰到屑,会把屑当成零件量。
- 想看测头碰哪里,点 在三维里看触碰点。结果:三维视图里显示侧面的触碰和向下的触碰。
- 点 开始量件…。结果:测头逐个碰每个特征,卡片上写着正在量什么。
⚠ 警告
测头在零件附近按进给速度移动。量的时候,手和工具都离开机床。
量什么:
| 特征 | 检查 |
|---|---|
| 型腔、轮廓 | 墙的尺寸和位置,底的深度 |
| 孔、凸台 | 直径和位置 |
| 槽 | 宽和深 |
| 平面 | 深度 |
| 倒角 | 宽、深和角度 |
| V 形槽(用 V 形刀的刻字、V 形雕刻) | 宽、深、角度,和离它那条线的偏移 |
| 用平底刀的刻字、螺纹、三维曲面 | 不量 |
形位检查在适用的地方再加平面度、垂直度、圆度和直线度(见形位)。
测头量完,量件结果 卡换下量件卡。它显示:
- 什么时候量的、用了多久、哪个程序;
- 几项在公差内、几项超差、几项未判定:孪生里判不了(那里的格子比公差带的四分之一粗)、没有公差,或者没量;
- 每一项超差的:量到的值、它的上限或下限、超出多少;
- 第一个超差的特征:最可能的原因和下一步怎么做。
1.0 里测头量的是孪生切出来的件,所以原因只从孪生里推。孪生自己的件在同样的碰点上也超差,就是程序这么切的:到 CAM 里改。否则量到的值和孪生的估计只差在孪生对测头的模型(球的有效半径;典型测头还有预行程,在环规上标定就能去掉)和碰点那里孪生格子的大小。在环规上标定测头,再量一次。原因只是建议,不是诊断。
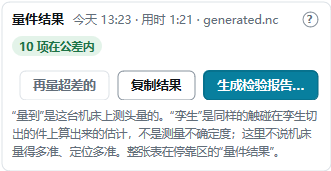
卡上的按钮:
- 再量超差的:把超差的几项再量一次,比如重新标定测头以后。
- 复制结果:把表复制成文字,列之间用制表符,给电子表格用。
- 生成检验报告…:出报告(见检验报告)。
整张表在停靠区的 量件结果 页。每一行是一项检查:设计 值、公差、量到 的值、偏差、孪生 的估计和结论:✓,或 ✗ 加超出多少。超差的行是红的,三维视图里也把结果标在零件上。
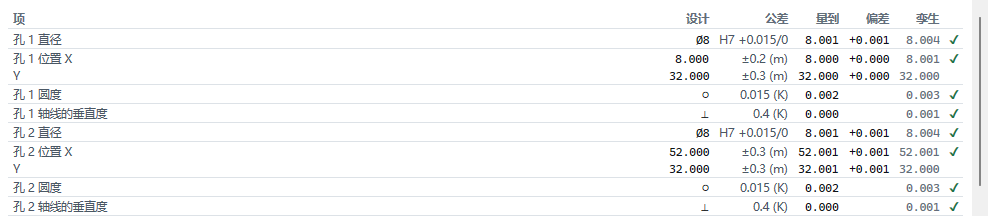
每次量件都存成一条记录。记录写一次就不改,它的 SHA-256 进审计日志(见拿一份副本对审计日志)。
AI 助手用 inspect_part 工具,量法一样。跟它说,比如:“用测头量 bracket.nc 的零件”。
- 助手先说要量什么,以及形位检查要多碰几下、多花几秒。
- 测头动之前,你确认。结果:回答里列出每一项检查:量到的值、孪生的估计和结论。
公差
每一项检查都按一个公差判。尺寸自己的公差或配合来自 CAM 作业,就是在尺寸框里写的(比如 8 H7)。别的尺寸按一般公差。
一般公差(ISO 2768-1)
ISO 2768-1 有四级:f(精密)、m(中等)、c(粗糙)、v(最粗)。没有自己公差的尺寸,按所在尺寸段取这一级的公差。在卡片的 一般公差 里选级别;或者跟助手说要哪一级,比如:“按 ISO 2768-m 量”。
形位:平面度、垂直度、圆度、直线度(ISO 2768-2)
在级别后面加 H、K 或 L,比如“mK”。测头就会再查形位:
| 检查 | 怎么量 |
|---|---|
| 平面度 | 底面按 3 × 3 的格子碰 |
| 垂直度 | 墙或孔的轴线在第二个深度再碰一次 |
| 圆度 | 孔或凸台碰 8 个点 |
| 直线度 | 长墙碰 3 到 8 个点 |
测头动之前,卡片或助手会说形位检查要多碰几下。
说明
没有按方向标定的测头有它自己的三瓣误差。报告在每个圆度旁边写出孪生的测头模型估计它有多大。
配合(ISO 286)
写了配合的尺寸,比如 Ø8 H7,按配合的公差带判。见配合和公差。
倒角和 V 形槽
倒角的宽、深、角度,和 V 形槽的宽、深、角度,没给自己的公差时按 ISO 2768-1 的 f 级判。
孪生估计什么
孪生在它模拟的工件上做同样的触碰。它的估计就是程序在孪生里切出来的样子。量到的值和估计不一样时,看机床和装夹:刀长、工件零点、夹具、刀具磨损。
孪生的估计是它的物理模型算出来的,不是机床的测量不确定度。
检验报告
每次检验都存成一条记录。Studio 从记录出报告:
- CSV 文件(UTF-8),给电子表格用;
- PDF 文件,打印、归档用。
报告列出作业、装夹、刀具、测头和它的标定,以及每个特征的:名义尺寸、公差和它的依据、孪生的估计、量到的值、偏差、结论。没量的特征写明原因,还附孪生工件的俯视图。
要出报告,跟助手说,比如:“出最近一次检验的报告”。同一条记录出的文件逐字节相同。
报告放在哪里
检验报告和装夹单都放在报告文件夹里:
- Windows:文档\Twinwright Studio\Reports
- Linux:~/Documents/Twinwright Studio/Reports
在设置里改过程序目录的,报告文件夹在那个目录里面。
拿一份副本对审计日志
Studio 把每条记录、每份报告和装夹单的 SHA-256 都记进审计日志,每一条和前一条链在一起。别人发给你的副本,可以这样核对:
- 跟助手说:“拿审计日志核对这个文件”,并给出文件的路径。
- 或者在写出它的那台电脑上运行:
mc1sim --inspect-verify <文件>
回答会说日志里有没有这个文件的 SHA-256、它是什么时候写的、日志的链是否完整。改了一位的副本是找不到的。
装夹单
装夹单是给机床前操作的人的一页纸,写明要装什么、按什么顺序装。Studio 每个作业出一份,用你当前的语言。纸张是 A4;在美国和加拿大是 Letter。
要出装夹单,跟 AI 助手说,比如:“出 bracket.nc 的装夹单”。助手会用 setup_sheet 工具。
说明
装夹单在专业版里。
装夹单上有什么
- 程序:每个程序的名字、版本、行数,和它的 SHA-256 的前 8 位十六进制数。拿去和机床上装的程序对一下。
- 毛坯和夹具:毛坯的尺寸和材料,以及孪生怎么装它。平口钳要写垫铁、夹持多少、毛坯高出钳口多少。
- 刀具:每把刀的号、种类、直径、刃数、伸出、规格原文,和用到它的工序。
- 每次装夹:工件怎么过来(翻面、换一种夹法),工件零点在哪里,用哪个测头循环找。循环的名字和测头面板上的一样。
- 行程:程序在工件坐标里走到的 X、Y、Z 的最小值和最大值。
- Z 净空:见 Z 净空。
- 工序:每个工序的策略和下刀方式、刀具、转速、进给、深度,以及它要的时间。
- 俯视图:毛坯、平口钳的钳口、工件零点,和每个特征的轮廓。
- 注意事项:CAM 的提示,是英文的。
时间是按程序估算的:程序里的进给,和机床的快移速度、加速度。换刀不计。在孪生里试运行一遍,可以得到计入加减速的时间。
Z 净空
装夹单逐次装夹检查:测头和每把刀能不能越过装夹;每把刀能不能够到程序的最高点和最低点。高度用孪生 Z 预算的那一套,从工作台面算起。
| 项目 | 要够到 |
|---|---|
| 测头 | Z 接近行程顶时,高出装夹最高处 1 mm |
| 每把刀,往上 | 高出装夹最高处 0.5 mm,并够到程序的最高点 |
| 每把刀,往下 | 它自己那几个工序的最低点 |
每一行写 够,或者用红字写不够、差多少毫米。
注意
有红字的行,说明这个程序在这种装夹上跑不了。换伸出更短的刀或更短的测头,或者把工件放低,比如用压板。
压板可能比程序的最高点还高,这时装夹单会写出来:程序不能从压板上方经过。在孪生里试运行会查这一点。
打印和签字
- 用浏览器打开装夹单。
- 打印。结果:第一次以后的每次装夹都从新的一页开始。
- 在机床前填末尾的框:操作人、日期、首件检验(合格还是不合格,以及它的检验报告编号)。
同一个作业再出一份装夹单,会替换原来的文件。它的 SHA-256 记在审计日志里。